| 品牌:阿克苏诺贝尔 | 按溶剂类型分:UV涂料 | 贮存期:贮存期5964月 |
| 耐擦洗性:耐擦洗性6878次 | 总固含量≥:总固含量≥5900% | 光泽:光泽3342 |
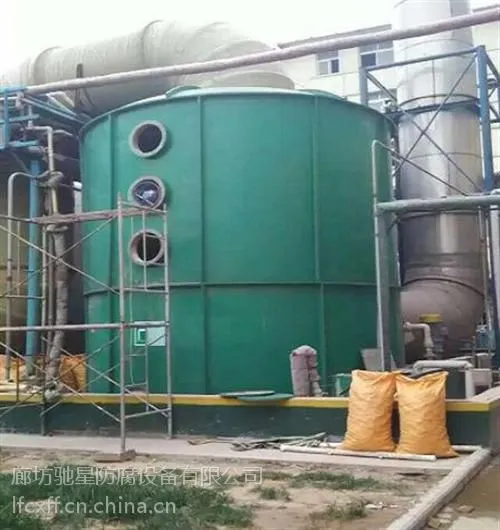
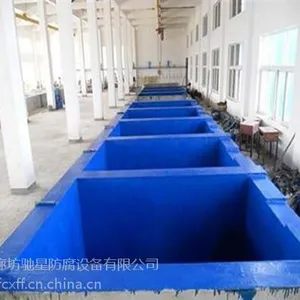
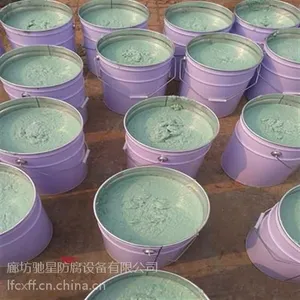
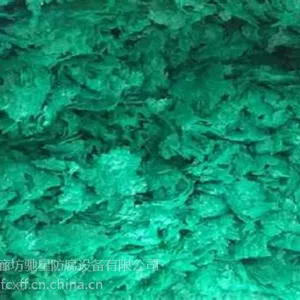
阻燃玻璃鳞片胶泥涂料是一种新型防腐涂料,由于涂料中添加了片状玻璃鳞片,在涂层中片状玻璃鳞片彼此平行或重叠排列,形成一道道鳞片保护屏障,延缓腐蚀介质透过涂层到达基材表面的时间,从而大大延长了基材的使用寿命。
防腐玻璃鳞片胶泥施工安全措施
1、严禁在作业场所吸烟,并应该采取有效措施,防止火星产生(如采用防爆电器设备,***静电积累,避免金属撞击等)
2、施工场所应尽量保持良好通风。为消除使用过程中的爆炸隐患,应***足够的通风量以维持气体/空气比例不超过爆炸极限的10 %,通常每千克溶剂需要200立方米通风量,(与溶剂种类相关)就能维持爆炸极限10 %的工作环境。
3、采取有效措施,防止皮肤和眼睛与涂料直接接触(如使用工作服,手套,护目镜,面罩及涂防护油等)。若皮肤不慎与产品相接触,请用清水及肥皂或适当的工业清洁剂***清洗;若眼睛受到污染,请即刻用清水冲洗至少10分钟,并立即就医。
4、在施工时,建议佩戴面罩以免吸入漆雾和有害气体,尤其在通风不良的环境下,更要注意。最后请谨慎处理废旧漆桶以免污染环境。
阻燃防腐玻璃鳞片胶泥施工安全措施由驰星防腐设备有限公司提供。如有不足欢迎补充,如想合作欢迎致电联系我们,如有问题也请致电咨询我们,我们以真诚的服务态度,您满意的产品质量回报您的信任。

玻璃鳞片阻燃胶泥----廊坊驰星新品,施工配置,施工要点介绍
玻璃鳞片阻燃胶泥的配制:
1 .施工环境温度宜为 15 ~ 30 ℃ ,相对湿度不宜大于 80 %。
2 .配料用的容器及工具,应保持清洁、干燥、无油污、无固化残渣等。
3 .将环氧树脂加入容器,按比例加入稀释剂搅拌均匀,配制成环氧树脂混合液备用。(如是冬季气温较低时,可将环氧树脂预先加热到50℃左右)
4 .取一定量的环氧树脂混合液,还是以环氧树脂做基数,按比例加入固化剂搅拌均匀,配制成树脂胶料。
5 .在配制成的树脂胶料中按比例加入粉料,搅拌均匀,制成胶泥料。
6 .在配制成的树脂胶料中按比例加入粉料和细骨料,搅拌均匀,制成砂浆料。可通过加减胶泥粉的***比来调节胶泥的稀稠.
7 .配制好的树脂胶料、胶泥料或砂浆料必须在 30 分钟内用完,在施工过程中,当有凝固结块现象时, 严禁使用。
施工要点
1.基面应干燥、坚实,无油污杂物、无疏松、空鼓等现象。
2.施工时应保持施工环境空气流通。
3.固化剂量可视具体环境因素增减。
4.施工完后,器具应立即清洗干净。
玻璃鳞片阻燃胶泥施工配置 施工要点介绍由廊坊驰星提供,如果有需要欢迎致电联系我们具体步骤,也可以帮您看到文章介绍给身边有需要的朋友,赠人玫瑰有留余香。。。。
玻璃鳞片防腐胶泥是新型的防腐技术,它的工作原理是将玻璃鳞片以层叠状态排列在树脂内,有效增加腐蚀性介质扩散时的渗透距离,减少腐蚀性介质接触到被保护基体的几率。玻璃鳞片防腐多以玻璃鳞片涂料的形式实现。
玻璃鳞片树脂防腐施工技术:
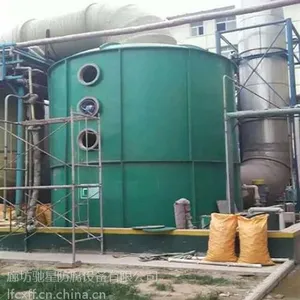
1被防护的金属壳体应具有足够的强度及刚性,以防止金属壳体运输、安装、施工等过程中,因变形而导致的内衬防腐层的破坏。
2金属壳体结构必须满足施工作业的条件,必须具备能进行手工涂抹的条件。
3施工前所需焊接(或铆接)的结构件(无论是内壁还是外壁)均应焊接(或铆接)完毕。如需施工后焊接的,应制定相应措施。所有外接管线法兰面均应敞开。设备应按设计要求完成检验并合格。
4、装有内件并在运行使用中需经常检修的设备,应具有安装、检修的条件。***在安装及检修中,不损害内衬层。
5、金属壳体原则上应用焊接结构。如因特殊情况需采用铆接时,应采用沉头铆钉铆接。
6、金属壳体表面积端面应光洁、平整,无焊渣及毛刺等。表面焊接应光滑平整,凸出高度不应超过1mm,如超出或粗糙时,应用砂轮机打磨至满足要求止。
7、金属壳体必须经过严格的喷砂除锈。
8、设备的全部加工、焊接、试压试漏等,应在施工前完成。施工后严禁在壳体上动火焊接。